汽车喇叭网的表面处理:电泳、喷粉、阳极氧化
汽车喇叭网的表面处理不只是 "喷成黑色" 那么简单。电泳、喷粉、阳极氧化、拉丝、喷砂,每种处理在外观、耐磨、耐候、成本上都有差异。选错了,要么色差大、要么不耐磨、要么成本浪费。这篇文章把三种主流表面处理对比清楚。
黑色电泳:最主流的选择
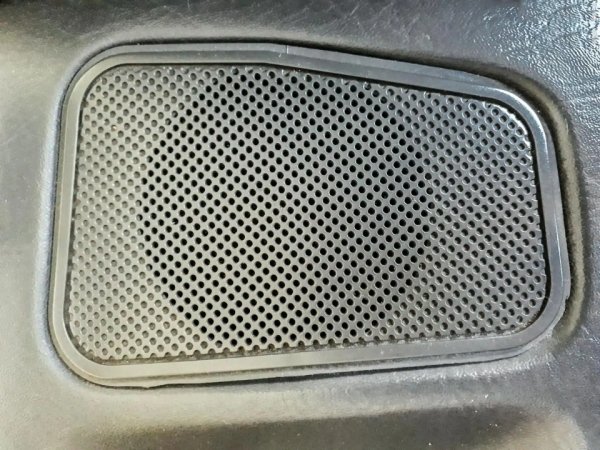
黑色电泳是汽车喇叭网最常用的表面处理,占 80% 以上。
工艺原理:将网片浸入电泳槽,通过电场作用让带电荷的涂料粒子沉积在金属表面,形成均匀漆膜。然后高温固化(160–180℃)。
优势:
· 膜厚均匀:电泳漆的沉积厚度由电压和时间控制,15–25μm,网片的孔壁、边缘都能均匀覆盖,不会出现喷粉的 "边缘厚、孔内薄" 问题;
· 附着力强:电泳漆是电化学沉积,和金属结合力强,百格测试 0 级(无脱落);
· 颜色均匀:同一槽液出来的产品颜色一致性好,批次色差小;
· 耐腐蚀性好:电泳漆本身有防锈能力,配合不锈钢基材,盐雾 480 小时无压力。
劣势:
· 颜色选择少(主要是黑色,其他颜色需要调槽,成本高);
· 光泽度有限(主要是哑光和半光,做不了高光亮面);
· 需要专门的电泳线和废水处理。
适用场景:普通家用车的所有喇叭位,尤其是对色差和一致性要求高的位置。
喷粉(静电粉末喷涂):耐磨之选
喷粉是用静电枪把粉末涂料吸附在金属表面,然后高温固化(180–200℃)。
优势:
· 耐磨耐刮:喷粉膜厚 40–60μm,比电泳厚,硬度高,耐刮擦;
· 颜色丰富:可以做各种颜色和纹理(哑光、砂纹、橘纹);
· 边角覆盖好:粉末涂料的边角覆盖能力比电泳好;
· 环保:粉末涂料不含溶剂,VOC 排放低。
劣势:
· 小孔容易堵:喷粉时粉末容易进入 0.3mm 以下的小孔,造成堵孔,影响声学;
· 膜厚不均:网片的孔内和边缘膜厚差异大,可能影响孔径精度;
· 批次色差:换粉时如果清枪不干净,会有混色风险。
适用场景:后备箱低音罩、后平台喇叭网(容易被行李刮蹭的位置)、需要特殊颜色或纹理的位置。孔径建议 0.3mm 以上。
阳极氧化:铝合金网的选择
阳极氧化只适用于铝合金网片(不锈钢不能阳极氧化)。通过电解作用在铝表面形成一层氧化膜(Al₂O₃),然后染色封孔。
优势:
· 颜色丰富:可以做黑色、灰色、蓝色、红色等各种颜色;
· 质感细腻:氧化膜有金属光泽,比电泳更有 "高级感";
· 硬度高:氧化膜硬度可达 HV300,耐磨。
劣势:
· 只适用于铝:不锈钢喇叭网不能用;
· 耐腐蚀性一般:铝氧化膜在盐雾环境下 96 小时左右,不如不锈钢电泳;
· 成本高:阳极氧化线成本高,加工费比电泳贵 30%–50%;
· 蚀刻精度低:铝蚀刻侧蚀大,小孔和精细图案不如不锈钢。
适用场景:高端车型、对重量敏感的新能源车、需要特殊颜色的装饰性喇叭网。
我们的建议
普通汽车喇叭网,黑色电泳是最优解—— 膜厚均匀不堵孔、颜色一致性好、耐腐蚀性强、成本适中。
如果是后备箱等容易刮蹭的位置,可以用喷粉,但孔径要放大到 0.3mm 以上。
如果是高端车型或新能源车追求轻量化和特殊颜色,可以考虑铝合金阳极氧化,但要接受耐腐蚀性下降和成本上升。
表面处理不是 "越贵越好",而是匹配使用场景。电泳适合大多数位置,喷粉适合耐磨位置,阳极氧化适合高端轻量化。我们是青岛大东电子,电泳和喷粉本厂完成,可以根据客户的位置和需求推荐最合适的表面处理。欢迎咨询。
推荐产品
同类文章排行
- 蚀刻加工中出现不良的原因与解决方法
- 蚀刻工艺实战:从设计到成品的完整流程分享
- 金属蚀刻的定义与工艺流程详解
- 不同蚀刻技术的优缺点:选择最适合你的工艺
- 蚀刻加工的要求以及标准
- 金属蚀刻工艺操作条件和需要注意的问题
- 认识精密金属蚀刻加工
- 汽车行业蚀刻
- 蚀刻工艺综述:历史、现状与未来趋势
- 纳米压印膜:微纳制造领域的革命性材料与工艺
 添加微信咨询