不锈钢蚀刻 Logo 标牌定制:设计打样阶段最容易
做金属 Logo 标牌,很多客户觉得 "不就是给个矢量图,你们做出来贴上就行"。但真正跟过项目的人都知道,从设计稿到确认打样,中间有太多容易踩的坑 —— 文件没转曲、厚度选太薄、打样只在车间看…… 任何一个坑踩中,轻则打样反复三五轮,重则方向全错推倒重来。我们整理了设计打样阶段最常见的 3 个坑,帮你提前绕开。
坑一:矢量文件没做工艺适配
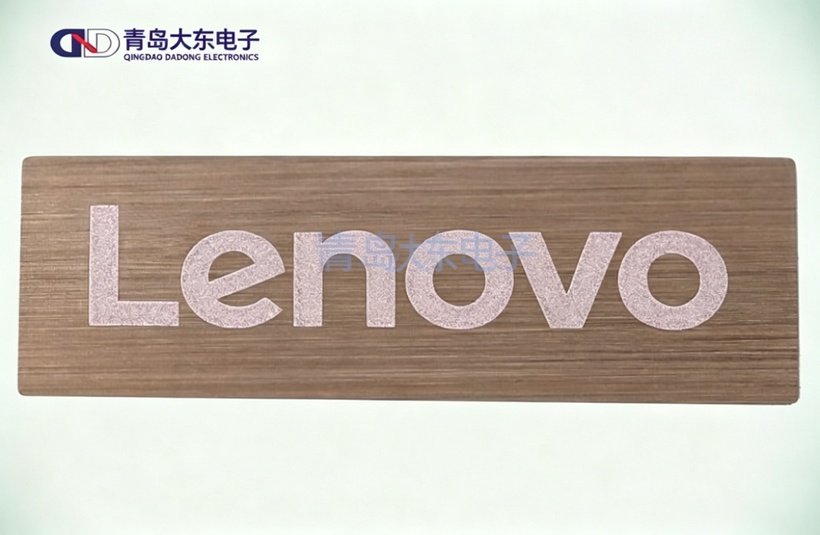
客户发来的 Logo 文件,通常是品牌部给的设计稿 —— 上面有渐变、阴影、半透明效果,甚至还有极细的装饰线。这些效果在屏幕上好看,但蚀刻工艺做不出来。
现象:打样回来发现渐变变成了色块,细线糊成一团,Logo 和设计稿对不上。 根因:蚀刻是二元工艺 —— 要么腐蚀下去,要么不腐蚀,做不出渐变和半透明;线宽低于 0.1mm 会侧蚀发虚。 怎么避:我们收到文件后会先做工艺评审,告诉你哪些效果需要简化、哪些线需要加粗,并出一版 "工艺适配版" 文件给你确认,而不是直接按原文件开做。如果 Logo 里有极小的注册标识 ® 或装饰线,我们会建议在小尺寸版本上单独简化,保证识别度。
坑二:盲目追求超薄
"越薄越好,贴上去看不见"—— 这是很多客户的第一反应。但超薄有超薄的问题。
现象:0.05mm 的 Logo 标贴完后边缘翘起来,或者整片皱巴巴不平整,摸上去有气泡感。 根因:太薄的不锈钢片蚀刻后应力释放不均,容易翘曲;背胶贴合时也容易产生气泡和褶皱,反而比厚料更明显。 怎么避:我们会建议用半蚀刻工艺兼顾薄度和平整度,而不是一味追求整片超薄。
坑三:打样没在真实环境验证
打样的 Logo 标在车间日光灯下看没问题,贴到实机上才发现:和机身颜色不搭、反光太严重、边缘露白边。
现象:蚀刻打样确认 OK,批量到货贴到产品上才发现各种不匹配,只能重新打样。 根因:车间灯光和产品实际使用环境的光线不一样;Logo 标单独看和贴在产品上看,视觉效果完全不同 —— 尤其是镜面或亮面处理,在车内夜间灯光下会有明显反光。 怎么避:我们建议客户打样时至少做 2–3 种表面处理(拉丝、喷砂、黑色电泳),然后贴在实机 / 实车上,在自然光、室内光、夜间灯光下分别看效果,再定最终方案。多花几百块打样费,能避免几万块的批量损失。如果客户不方便寄实机过来,我们也可以提供不同表面处理的样卡,让客户在自己的产品上对比。
设计打样阶段是整个项目成本最低、调整最灵活的阶段。把文件、厚度、表面验证这三关把住,后面的量产就会顺利很多。我们的做法是:从文件评审阶段就介入,把每个环节的风险点提前告诉客户,给出建议方案,而不是闷头做、出了问题再扯皮。
推荐产品
同类文章排行
- 蚀刻加工中出现不良的原因与解决方法
- 蚀刻工艺实战:从设计到成品的完整流程分享
- 金属蚀刻的定义与工艺流程详解
- 不同蚀刻技术的优缺点:选择最适合你的工艺
- 蚀刻加工的要求以及标准
- 金属蚀刻工艺操作条件和需要注意的问题
- 认识精密金属蚀刻加工
- 汽车行业蚀刻
- 蚀刻工艺综述:历史、现状与未来趋势
- 纳米压印膜:微纳制造领域的革命性材料与工艺
最新资讯文章
- 不锈钢蚀刻 Logo 标牌定制:量产交付阶段最容易
- 不锈钢蚀刻 Logo 标牌定制:设计打样阶段最容易
- 不锈钢蚀刻 Logo 标牌的场景化选型指南
- 汽车喇叭网的 5 种常见质量缺陷
- 数码与汽车领域logo的可靠性测试全拆解
- 汽车喇叭网的开孔率、孔径与孔型怎么选
- 一枚不锈钢蚀刻 Logo 标牌是怎么做出来的
- 一片普通汽车喇叭网的完整交付链路
- 不锈钢蚀刻汽车喇叭网的工程拆解
- 为什么越来越多数码与汽车品牌放弃电镀塑料
- 不锈钢蚀刻网:汽车喇叭背后那层 "看不见的声
- 不锈钢蚀刻标牌:把品牌图形 "刻" 进金属里
- 汽车喇叭网采购选型要点
- 不锈钢蚀刻车标与数码logo的立体层次感
- 汽车喇叭网的轻量化与材料减薄
 添加微信咨询